精密贴片电阻上机焊接流程与电子真空器件应用解析
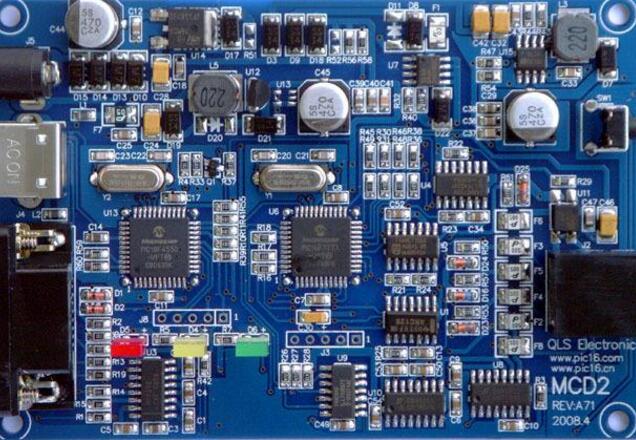
精密贴片电阻在电子真空器件(如真空电容器、真空继电器、行波管、磁控管等)的控制与信号调理电路中应用广泛,其上机焊接质量直接关系到器件的电性能与长期可靠性。由于电子真空器件通常涉及高温烘烤、高真空环境和高可靠性要求,焊接流程需比普通SMT更为严谨。以下是精密贴片电阻上机焊接的主要流程。
一、焊前准备与物料管理
- 器件检查与选型确认:核对精密贴片电阻的阻值、精度、温度系数、封装尺寸与耐焊接热等级,确认其适用于电子真空器件的高温与真空工况。
- 基板与焊盘处理:检查PCB或陶瓷基板焊盘的可焊性、平整度与镀层质量;对氧化或污染焊盘进行清洁处理,必要时进行等离子清洗。
- 焊料与辅料准备:根据真空器件要求选择低出气、低残留的焊膏或焊锡丝,优先选用无卤素、低 Void 的焊料;助焊剂需满足真空兼容性,避免后续释放污染物。
二、焊膏印刷或点胶
- 模板印刷:对于批量生产,采用激光切割不锈钢模板印刷焊膏,控制焊膏厚度与面积,确保精密电阻两端焊料量一致。
- 精密点胶:对于小批量或返修,采用精密点胶机点涂焊膏,避免焊料过量导致电阻偏移或桥连。
- 印刷/点胶后检查:使用SPI或显微镜检查焊膏图形完整性、有无塌陷、偏移和桥连。
三、贴片与对位
- 自动贴片:使用高精度贴片机完成精密贴片电阻的拾取与放置,贴装压力不宜过大,防止端头损伤。
- 手工贴装:对于真空器件小批量装配,可在显微镜下用真空吸笔手工贴装,保证电阻与焊盘对位准确,偏差控制在允许范围内。
- 贴装后检查:确认电阻无立碑、偏移、旋转和漏贴,端头与焊盘搭接良好。
四、焊接工艺
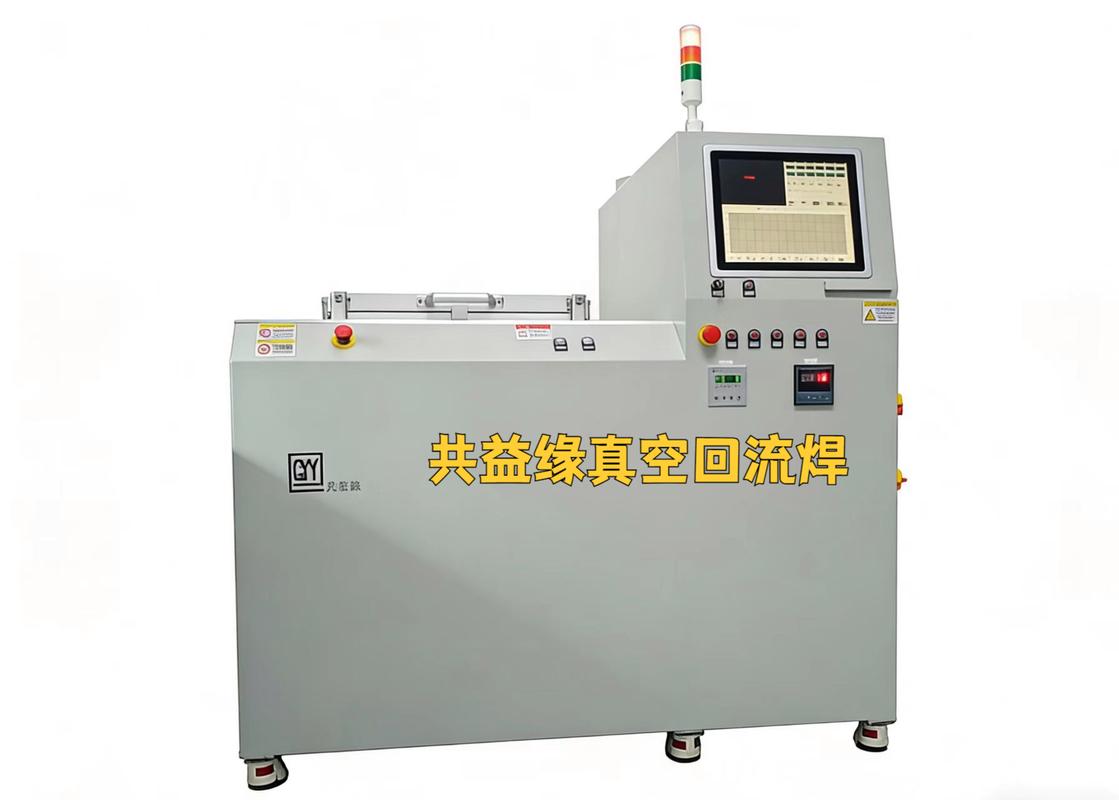
- 回流焊接:优先采用氮气保护回流焊,减少氧化与焊点空洞;根据焊料与电阻耐热等级设定升温曲线,控制预热、恒温、回流和冷却速率,避免热冲击导致电阻本体开裂或端头剥离。
- 手工焊接:对于返修或热敏感真空器件,使用恒温烙铁配合细径焊锡丝手工焊接,焊接时间宜短,烙铁头避免直接接触电阻本体。
- 真空器件特殊要求:若电阻装配于真空器件内部或靠近封口区域,需控制焊接温度与时间,避免有机助焊剂残留;必要时采用真空焊接或惰性气体保护焊接。
五、清洗与残留控制
- 清洗:根据助焊剂类型选择超声清洗、喷淋清洗或气相清洗,去除焊后助焊剂残留;清洗后充分干燥,防止水汽残留。
- 真空兼容性处理:对用于高真空环境的电子真空器件,焊接后需进行烘烤除气,降低有机残留与吸氢风险。
六、焊后检查与测试
- 外观检查:显微镜下检查焊点润湿性、焊料量、有无桥连、虚焊、立碑和电阻本体损伤。
- 尺寸与位置检查:确认电阻位置、极性(若有)和焊接偏移在工艺允许范围内。
- 电性能测试:进行阻值测量与耐压测试,必要时进行温度循环或振动试验,验证焊点可靠性。
- 无损检测:对高可靠性真空器件可进行X射线检查焊点空洞率,控制空洞在工艺规范以内。
七、防护与包装
- 防静电与防潮:焊接完成后对组件进行防静电包装,放置干燥剂,避免精密电阻受潮或静电损伤。
- 记录与追溯:记录焊接参数、焊料批次、清洗与烘烤记录,满足电子真空器件质量追溯要求。
综上,精密贴片电阻上机焊接流程涵盖物料准备、焊膏印刷、贴片、焊接、清洗、检查测试与防护包装等环节。针对电子真空器件的特殊性,应重点关注焊料与助焊剂的低出气选择、焊接热输入控制、残留清洗和焊后除气烘烤,以确保焊点可靠性和真空器件的长期稳定性。
如若转载,请注明出处:http://www.graxsa.com/product/12.html
更新时间:2026-10-26 04:11:30